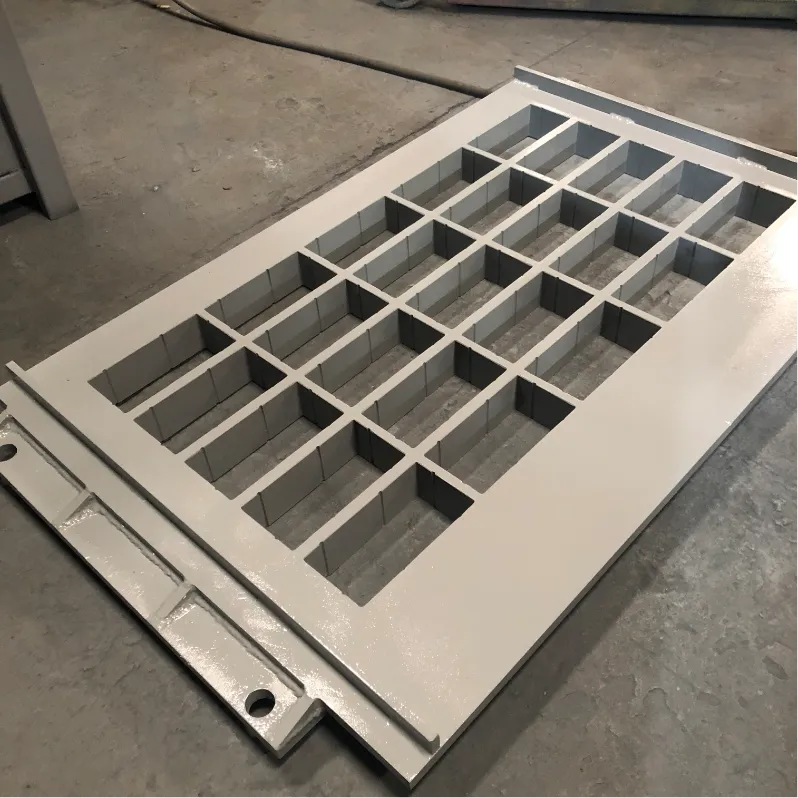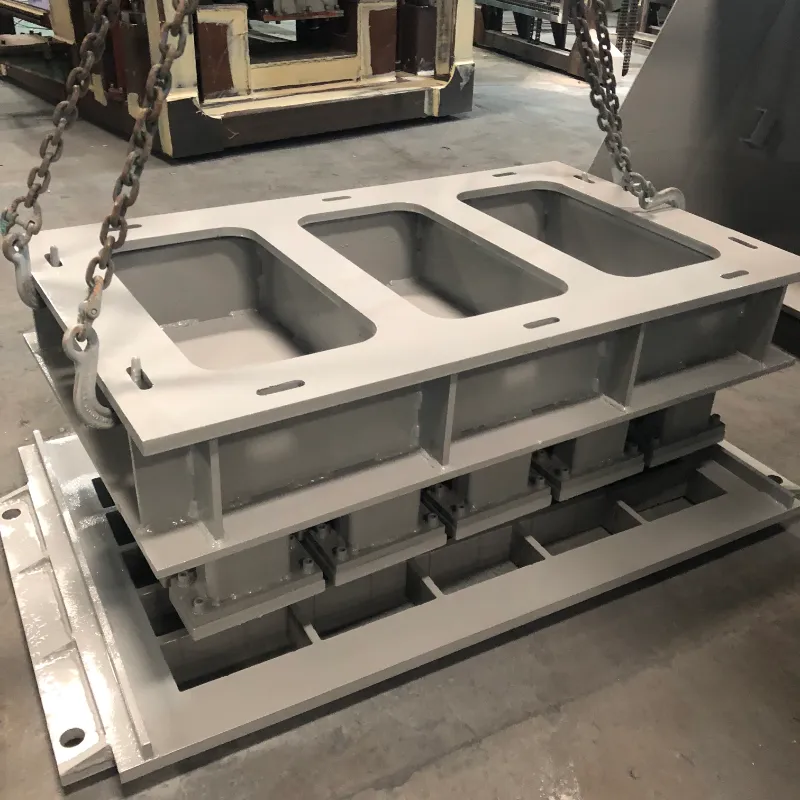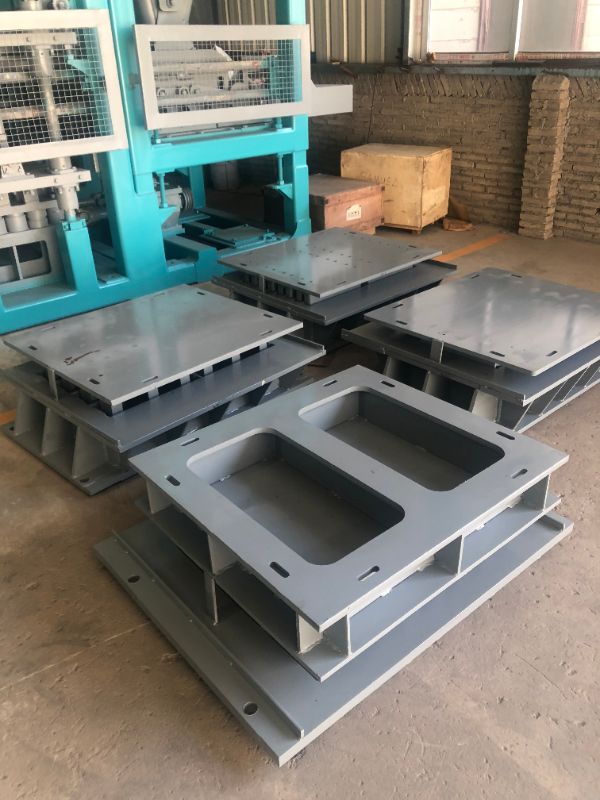
За бетонблокпроизводители, фазата на декалапирање е местото каде што стојат или паѓаат продуктивноста и квалитетот на производот. Кога бетонските стапчиња, пукнатини или површини имаат недостатоци за време на рушењето, трошоците за застој, отпад и отфрлен производ брзо се акумулираат. Разбирањето на основните причини за овие вообичаени проблеми - и знаењето како да ги поправите - е од суштинско значење за одржување на ефикасна производна линија.
Во Fujian Unik Mold Technology Co., Ltd., изработуваме калапи за бетон со високи перформанси од 2010 година. Повлекувајќи го нашето искуство на 28 извозни пазари, еве практичен водич за смена на проблеми за најчестите проблеми со рушење.
Лепењето е едно од најчестите и најфрустрирачки прашања во производството на бетон. Ги успорува циклусите, ги оштетува и мувлата и производот и може да доведе до прекин.
Веројатни причини:
Недоволна или нерамномерна примена на маслото за ослободување
Нискоквалитетно средство за ослободување кое не одговара на типот на бетонот
Абење на површината на шуплината создава точки на триење
Неправилно време на рушење - било прерано или предоцна
Цврста бетонска мешавина со мала обработливост
Решенија:
Нанесете тенок, рамномерен слој на професионално масло за ослободување на сите површини на шуплината
Повторно полирајте ги шуплините на мувлата за да ја вратите мазната површина (UNIK препорачува Ra 1.6)
Одржувајте постојано време на расклопување, идеално 10–15 секунди по вибрациите
Прилагодете ја вашата бетонска мешавина за да ја подобрите проточноста и да ја намалите лепливоста
Воздушните дупки на површината на готовите блокови се повеќе од козметичка грижа - тие можат да го загрозат структурниот интегритет.
Веројатни причини:
Недоволна вибрација, спречување на заробениот воздух да излезе
Премногу вискозна бетонска мешавина која заробува воздушни меури
Лоша дистрибуција на хранење, оставајќи воздушни џебови во шуплината
Употреба на средства за ослободување на база на масло кои можат да го заробат воздухот на површината на мувлата
Решенија:
Рекалибрирајте ја фреквенцијата на вибрации до препорачаниот опсег од 50–60 Hz
Подобрете ја флуидноста на бетонот со прилагодување на дизајнот на мешавината или додавање пластификатори
Обезбедете рамномерно и целосно хранење низ сите шуплини
Размислете за користење на средства за ослободување на база на вода, кои се покажаа дека даваат подобар квалитет на површината од алтернативите на база на масло
Испуканите блокови се директна загуба на материјал и работна сила.
Веројатни причини:
Мешавината е премногу сува, намалувајќи ја зелената јачина
Несоодветно време на стврднување пред расклопување
Несоодветни вибрации - или премногу ниски или премногу високи
Механички стрес од лепење за време на рушењето
Ненадејни температурни промени по производството
Решенија:
Зголемете ја содржината на вода или додадете пластификатор во смесата
Продолжете го времето на стврднување на 24–48 часа пред рушењето
Прилагодете ги вибрациите на правилната фреквенција за вашата специфична големина и форма на блок
Обезбедете непречено декалапирање и соодветно подмачкување на шуплината за да спречите лепење
Грубата завршна површина влијае и на естетиката и на продажноста.
Веројатни причини:
Истрошени или изгребани површини на шуплината
Сушен цементен остаток оставен во калапот од претходните циклуси
Масло за ослободување со слаб квалитет
Пресува бетонска мешавина
Решенија:
Повторно полирајте ги ѕидовите на шуплината за да ја вратите мазната површина
Исчистете ја мувлата веднаш по секоја смена за да спречите таложење на цемент
Користете соодветно средство за ослободување (избегнувајте користење на дизел или други замени)
Зголемете го процентот на ситен песок или прилагодете го односот вода-цемент
Оштетувањето на рабовите и аглите на блоковите често е знак на механички стрес за време на декалапирањето.
Веројатни причини:
Истрошени или оштетени агли на шуплината
Тешко декалапирање поради леплива смеса
Прекумерните вибрации предизвикуваат кршливост на рабовите
Неправилно стврднување или пребрзо сушење
Решенија:
Поправете или заменете ги оштетените влошки од шуплината
Нанесете масло за ослободување рамномерно на сите површини
Балансирајте ги вибрациите за да избегнете прекумерно набивање
Чувајте ги условите за лекување стабилни и засенчени
Микро солзите и сивата обезбојување може да се појават на блок површините, особено влијаејќи на врвните производи каде што изгледот е важен.
Веројатни причини:
Адхезија помеѓу бетонот и површината на мувлата за време на декалапирањето, познато како „адхезија на тамперш“
Формирање на „цут“ на блокови направени со бел цемент
Решенија:
Оптимизирајте го тајмингот на декалапирање и апликацијата за средство за ослободување
За производите од бел цемент, внимателно контролирајте ги условите за стврднување и изборот на средство за ослободување за да спречите формирање на цут
Неконзистентни димензии на блокот укажуваат на проблем со стабилноста на мувлата или усогласувањето на машината.
Веројатни причини:
Деформација на рамката од мувла од долгорочен замор од вибрации
Лабави завртки или неусогласени влошки во шуплината
Нерамнотежа на вибрациите на машината
Нерамномерно хранење или неконзистентна мешавина
Решенија:
Затегнете ги сите завртки со помош на вртежен клуч за да обезбедите правилно усогласување
Проверете ги игличките за усогласување и заменете ги истрошените
Прилагодете ги вибрационите мотори за рамнотежа
Стандардизирајте го хранењето и измешајте ја конзистентноста

Многу проблеми со расклопувањето може да се спречат преку правилен дизајн на мувла и избор на материјал:
Агол на нацрт: Соодветното заострување на ѕидовите на шуплината е од суштинско значење за чисто декалапирање. Без него, блоковите ќе се залепат без оглед на квалитетот на средството за ослободување.
Радиус на аголот: Острите агли од 90 степени се напрежни точки каде започнува пукањето. Дизајните на UNIK вклучуваат агли со радиус од 3-5 mm за да се намали оштетувањето на рабовите.
Површинска завршница: полираната површина на шуплината (Ra 1.6) го намалува триењето и ги подобрува перформансите на декалапирање до 30%.
Термичка обработка: Со правилната карбуризација се постигнува површинска цврстина од HRC58-62 додека се одржува цврстината на јадрото, со што се намалува абењето што доведува до лепење.
Степен на челик: Користењето на висококвалитетни материјали, како што се 42CrMo или челици за алат, гарантира дека калапот ја одржува формата и квалитетот на површината во текот на 80.000-100.000 циклуси.
Повеќето проблеми со рушење се предвидливи и спречени. Со систематско идентификување на основната причина - без разлика дали станува збор за дизајн на мешавини, поставки за вибрации, примена на средство за ослободување или состојба на мувла - можете да имплементирате насочени решенија кои го намалуваат отпадот и времето на застој.
Добро одржуваниот калап може да издржи 80.000–100.000 циклуси додека одржува совршен квалитет на површината на блокот и работи непречено на брзи автоматски линии. Со соодветно решавање проблеми и високопрецизно инженерство на мувла, можете да ја одржувате вашата производна линија ефикасно да работи со помали стапки на дефекти и минимален прекин.